

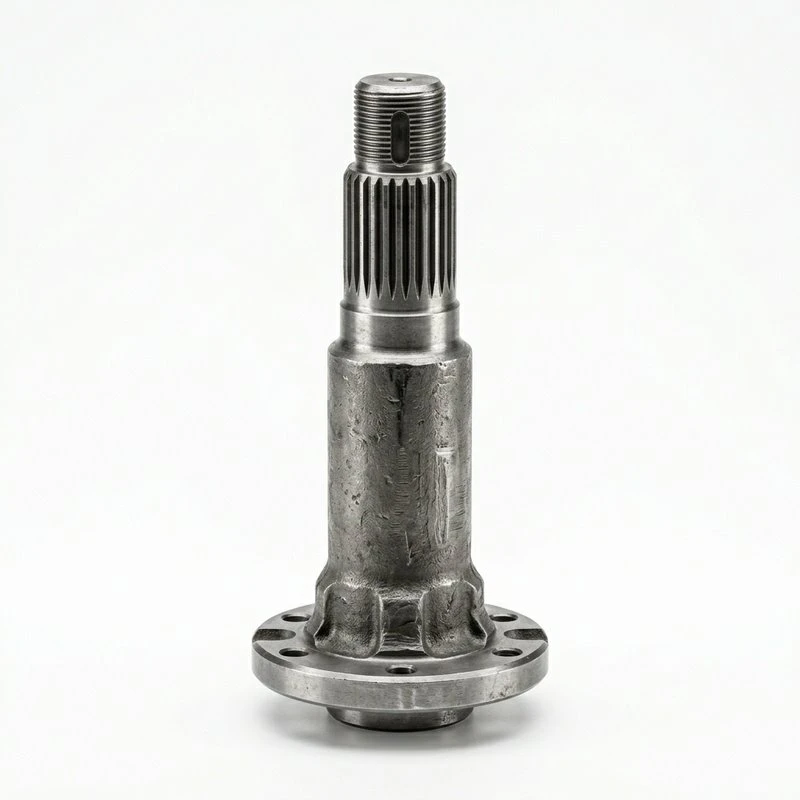
Produktparametrar
| Punkt | Specifikation |
|---|---|
| Material | Kolstål (1045, 4140), legerat stål (4340) |
| Smidesmetod | Öppna-Dö, Stängd-Dö |
| Viktintervall | 0,5 kg – 50 kg |
| Ansökan | Axlar, kopplingar, maskinkomponenter |
| Värmebehandling | Glödgat, Normaliserat, Q&T |
| MOQ | 5 st |
beskrivning
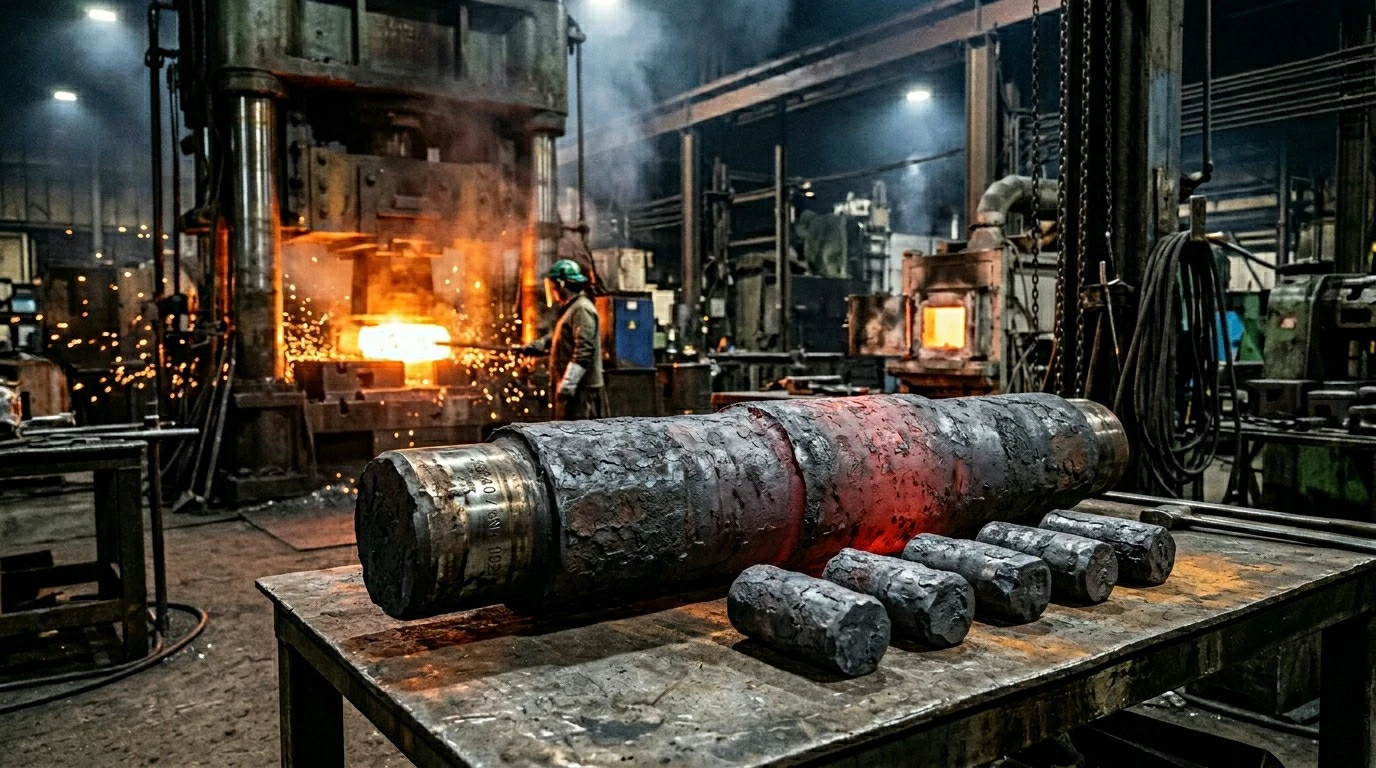
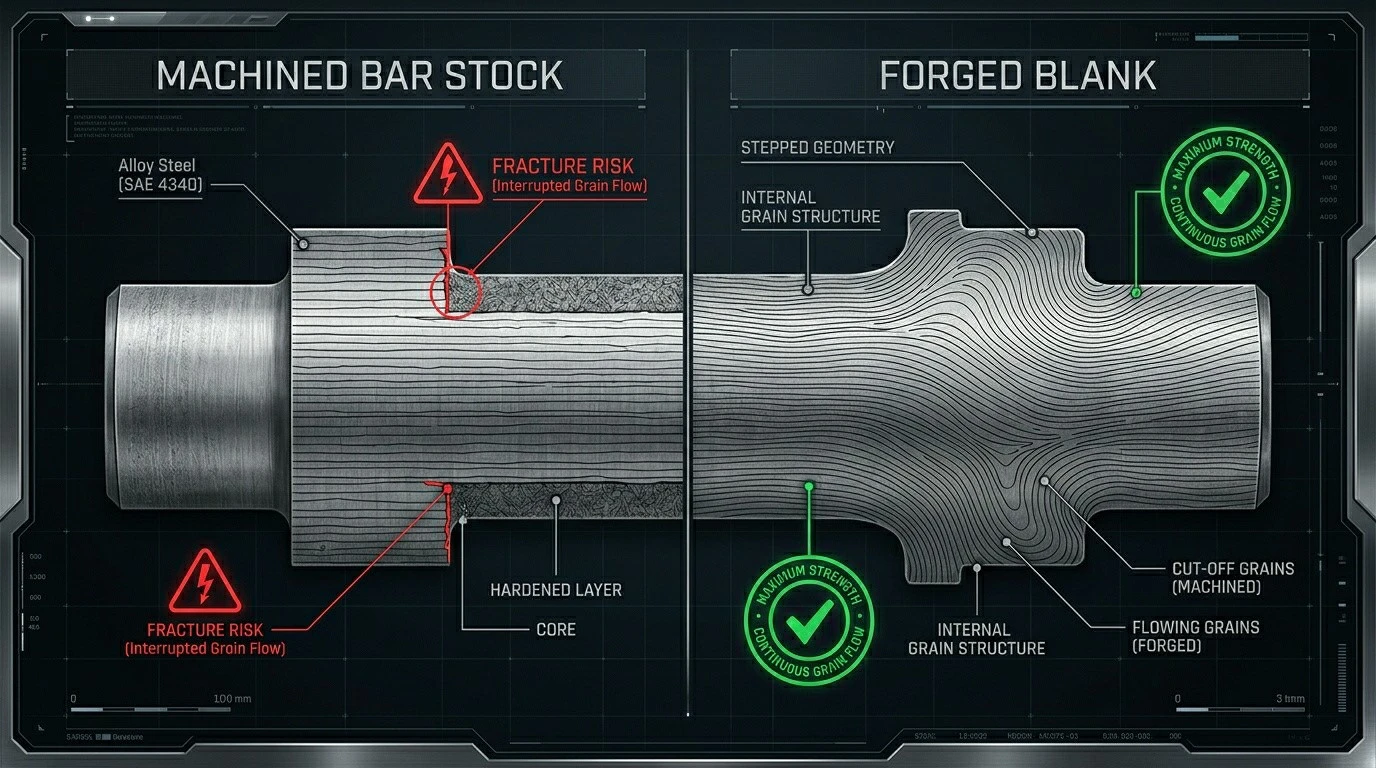
Varför smide över barlager
Stångstocken har korn som löper längs stångaxeln -, vilket är bra för enkla skaft men fel för axlar, kilspår och steg där fibrerna skärs. Smide orienterar kornet med delens kontur, vilket ger hela tvärsnittet den styrka den behöver där den böjs. För axlar med skuldror och trappsteg under betydande belastning överträffar ett smidd ämne varje gång stånglager av samma material.
FAQ
F1: MOQ?
A1: 5 stycken för öppen-matris. Högre kvantiteter för stängd-matris.
F2: Material?
A2: 1045, 4140 kol/allierat stål. 4340 för applikationer med högsta hållfasthet.
F3: Smidesmetoder?
A3: Öppen-form (flexibel, låga kvantiteter) och stängd-form (netto-form, stora kvantiteter).
F4: Värmebehandling?
A4: Glödgad, normaliserad eller Q&T tillhandahålls baserat på dina efterföljande bearbetnings- och värmebehandlingsbehov.
F5: Viktintervall?
A5: 0,5 kg till 50 kg per ämne beroende på smidesmetod.
F6: Anpassade konfigurationer?
A6: Ja. Stegformade diametrar, kilspår, flänsdetaljer för-smidda in i ämnet.
Kvalitet är inte-förhandlingsbar vid precisionstillverkning. Varje komponent genomgår rigorös inspektion i varje steg av produktionen.
- ISO 9001:2015- Kvalitetsledningssystem som omfattar design och tillverkning
- API 6D / API 600- Design och testning av efterlevnad för ventilkomponenter och flänsar
- Hydrostatisk tryckprovning- Varje ventilkroppstryck-testades till 1,5× nominellt tryck
- MPI / LPI- Inspektion av magnetiska partiklar och vätskepenetranter för svetsintegritet
- CE / ATEX- Överensstämmelse med direktivet om tryckutrustning för EU-marknaden tillgänglig
- Passivering / Elektropolering- ASTM A967-procedurer för korrosionsbeständighet
- Material spårbarhet- Spårning av värmenummer från råvara till färdig del
Från råvara till färdig produkt, varje steg kontrolleras och dokumenteras:
- Billet Uppvärmning- Precisionsuppvärmning till smidestemperatur med temperaturövervakning
- Smide- Stängd-matris, öppen-matris eller ring som rullar till nästan-nätform
- Trimning / Piercing- Blixtborttagning och borrning
- Värmebehandling- Genom-härdning, fodral-härdning eller ålder-härdning efter behov
- Finbearbetning- CNC-bearbetning, slipning eller super-finbearbetning till slutliga dimensioner
- Ytbehandling- Anodisering, plätering eller kulblästring enligt specifikation
- Inspektion & Provning- Dimensionskontroll, hårdhetstestning, ytinspektion
- Städning & Förpackning- Avfettning, rostskydd och skyddande förpackningar
Populära Taggar: smidda axelämnen, Kina tillverkare av smidda axelämnen, Bilstänger, Slutna smidda axlar, Smidda stänger, Smidda rundstänger, I-balkstänger